

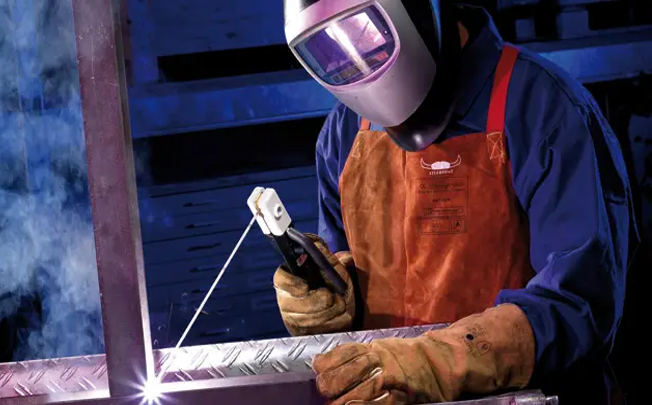
جوشکاری لوله به فرآیند اتصال دو لوله فلزی به یکدیگر میگویند. تکنیکهای رایج در این زمینه شامل جوشکاری قوسی، جوشکاری با گاز بیاثر و جوشکاری الکترود تنگستنی میشود. در این حوزه، مهندسان معمولاً بین جوشکاری لولههای معمولی و جوشکاری خط لوله تمایز قائل میشوند.
بهعنوان مثال، جوشکاری لوله بیشتر در صنایع کارخانهای و پالایشگاهی کاربرد دارد، در حالی که جوشکاری خط لوله برای انتقال سوختها و مایعات در مسافتهای طولانی انجام میگیرد. در ادامه با فروشگاه الکترود ایلیا صنعت همراه باشید تا هر آنچه که باید درباره جوشکاری لوله بدانید را به شما بگوییم.
انواع جوشکاری لوله
جوشکاری لولهها معمولاً با استفاده از روشهای مختلف جوشکاری قوسی انجام میشود که شامل تکنیکهای زیر میباشد:
جوشکاری قوسی با الکترود پوششدار (SMAW)
این روش که به جوشکاری قوسی دستی نیز معروف است، به دلیل عدم نیاز به پودر جوش و گاز محافظ، تجهیزات سادهتری را ارائه میدهد. فرآیند جوشکاری با ذوب الکترود در اثر قوس الکتریکی انجام میشود، گرچه سرعت جوشکاری در این روش کمتر از سایر تکنیکها است.
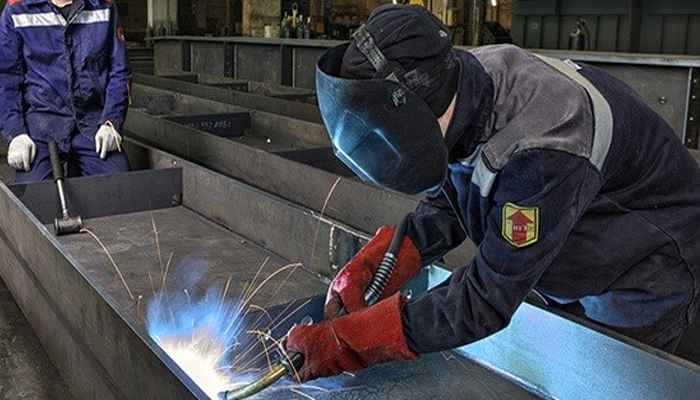
جوشکاری الکترود مصرفی با گاز محافظ (GMAW)
این روش شامل جوشکاری با گاز بیاثر (MIG) و گاز فعال (MAG) است. GMAW مزایای متعددی دارد، از جمله بهرهوری بالاتر و کیفیت بهتر جوش، به ویژه به دلیل کنترل دقیق بر متغیرهای جوشکاری.
جوشکاری قوسی تو پودری (FCAW)
فناوری FCAW شامل دو نوع خودمحافظ و گازمحافظ است. در FCAW گازمحافظ از ماشینهای نیمهخودکار استفاده میشود ولی FCAW خودمحافظ مشکلات ناشی از شرایط جوی را ندارد اما از نظر نرخ رسوبگذاری محدودتر است.
جوشکاری زیر پودری
این فرآیند یک روش نیمهخودکار است که قوس در آن دیده نمیشود، به همین دلیل ردیابی آن دشوار است. ولی این روش یکی از بالاترین نرخهای رسوبگذاری را در بین روشهای جوشکاری خط لوله دارد.
جوشکاری الکترود تنگستنی با گاز بیاثر (TIG)
این روش نسبت به سایر تکنیکها هزینه تجهیزات بالاتری دارد و نرخ رسوبگذاری کمتری را ارائه میدهد. با این حال، کیفیت جوش تولید شده از این روش بهویژه برای پروژههای حساس و دقیق بسیار بالا میباشد.
مراحل جوشکاری لوله
در فرآیند جوشکاری لوله، عوامل زیر باید مد نظر قرار گیرند:
- نوع ماده لوله
- قطر و ضخامت دیواره لوله
- موقعیت جوشکاری
- مشخصات جوش
- جهت جوشکاری (سربالایی یا سرپایینی)
- کیفیت مورد انتظار جوش
- جنبههای اقتصادی
- ایمنی و سلامت
با توجه به این عوامل، میتوان تجهیزات مناسب را انتخاب کرد که شامل بررسی مواردی همچون توان خروجی، چرخه کار، قابلیت انتقال و امنیت میشود.
مطالعه کنید: جوشکاری لوله گاز
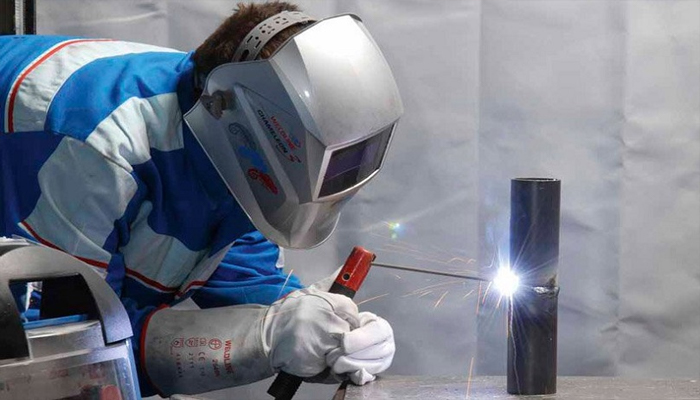
پس از تعیین نوع فرآیند و تجهیزات، مراحل زیر صورت میگیرد:
- آمادهسازی اتصال
این مرحله باید با پیروی از دستورالعملهای استاندارد انجام شود.
- پاکسازی لوله
از بین بردن رطوبت، روغن، رنگ و زنگزدگی از سطح لوله، که به جلوگیری از نقصها و نیاز به تعمیرات مجدد کمک میکند.
- جوشکاری
انتخاب مواد مناسب (مانند الکترودها) و پارامترهای لازم، جوشکاری با پاسهای ریشه آغاز میشود و سپس پاسهای داغ، پرکننده و پوششی ادامه مییابد.
- تعمیرات
اگرچه این مرحله اجباری نیست، اما با بررسی جوش و رفع نقصها، به بهبود کیفیت کار کمک میشود.
موقعیت مناسب برای جوشکاری لوله
در جوشکاری پایپینگ، دو نوع اصلی وجود دارد:
- لوله ثابت
- لوله چرخان
جوشکاری لوله چرخان به دلیل ثابت ماندن وضعیت جوشکار، معمولاً راحتتر انجام میشود. با این حال، در مواردی که وزن لوله زیاد است یا دو سر لوله ثابت است، جوشکاری در حالت ثابت ضروری میباشد. دو نوع اصلی جوشکاری که متداول است، شامل جوشکاری 1G برای لولههای چرخان و جوشکاری 5G برای لولههای ثابت است.
در حالت 1G، جوشکاری در وضعیت تخت انجام میشود و با حرکت دستگاه جوشکاری، لوله نیز دوران می کند که باعث میشود جوش با کیفیت بهتری ایجاد شود. در مقابل، جوشکاری 5G نیازمند تقسیم محیط جوش به نیمدایرههایی است و جوشکار با حرکت دورانی دستگاه دور لوله، کار را انجام میدهد.
از دیگر موقعیتهای جوشکاری میتوان به موارد زیر اشاره کرد:
- جوشکاری 5G: در این حالت، لوله به صورت افقی است، اما نمیتواند بچرخد. بنابراین، جوشکار باید بهصورت عمودی دور لوله حرکت کند.
- جوشکاری 6G: لوله به زاویه ۴۵ درجه متمایل میشود. مشابه موقعیت 5G، لوله ثابت مانده و جوشکار باید حول آن حرکت کند. این موقعیت نیاز به مهارت و تخصص بالایی دارد.
جوشکاران معمولاً یادگیری را از موقعیتهای آسانتر مانند 1G آغاز کرده و به تدریج به موقعیتهای پیچیدهتری مانند 6G میرسند. برای هر موقعیت، جوشکار باید گواهینامه خاص خود را دریافت کند. به این ترتیب، کسی که در موقعیت 1G مجاز به کار است، نمیتواند در سایر موقعیتها جوشکاری کند، مگر اینکه مجوزهای لازم برای آنها را نیز کسب نماید. این پروسه به حفظ استانداردهای ایمنی در محیط کار کمک میکند.
مزایا و معایب جوشکاری لوله
جوشکاری لولهها نسبت به روشهای دیگر اتصال، نظیر اتصالات پیچی، مزایای قابل توجهی دارد:
- کاهش تعداد اتصالات: با جوشکاری، نیازی به اتصالات اضافی برای متصل کردن قسمتهای لوله نیست. این فرایند با اتصال مستقیم انتهای لولهها، عملیات را سریعتر انجام میدهد.
- کاهش هزینهها: لولههای جوشکاری شده معمولاً از لولههای با دیواره نازکتر استفاده میکنند، که به صرفهجویی در هزینه در پروژههای بلندمدت کمک میکند. در حالی که لولههای پیچی به اتصالات گرانتری نیاز دارند.
- بهبود جریان سیال: اتصالات پیچی میتوانند موجب ایجاد اختلال و مقاومت در جریان شوند. جوشکاری، سطحی صاف و یکپارچه برای جریان آزاد فراهم میکند.
- سادگی در تعمیرات: سیستمهای جوشی عموماً سادهتر از سیستمهای پیچی تعمیر میشوند، زیرا لولههای جوشکاری شده معمولاً نیازی به جداسازی قطعات ندارند.
- کاهش نشتی: لولههای جوشکاری شده معمولاً مقاومت بیشتری در برابر ارتعاشات دارند و کمتر مستعد نشتی هستند.
- عایقبندی آسانتر: به دلیل نبود اتصالات برآمده، عایقبندی لولههای جوشکاری شده راحتتر است.
- عدم نیاز به فضای زیاد: لولههای جوش در مقایسه با لولههای رزوهای به فضای کمتری برای ابزار نیاز دارند.
- کاهش هزینه کار: با افزایش اندازه لوله، هزینههای مربوط به جوشکاری معمولاً کمتر از روشهای پیچی میشود.
در فرآیند جوشکاری لوله، چالشها و مشکلاتی نیز وجود دارد که باید به آنها توجه شود:
- تغییر مکرر وضعیت جوشکاری: جوشکاری لوله بهخصوص در شرایط مرطوب و موقعیتهای دشوار، مشکلساز است. اگر جوشکار مجبور باشد مکرراً موقعیت خود را تغییر دهد، ممکن است جوش به سرعت سرد شده و ترکخوردگی ایجاد شود.
- عدم انطباق لولهها: در برخی موارد، لولهها ممکن است به خوبی به یکدیگر فیت نشوند. این امر میتواند منجر به جوش ناقص و شکستگی شود.
- خطرات محیطی: فرایند جوشکاری در شرایط نامطلوب مانند زیر زمین یا زیر آب ممکن است خطراتی از جمله گرما، نور درخشان ناشی از قوس، و انتشار گازها را به همراه داشته باشد.
- آمادهسازی نادرست: لبههای لولهها باید بهدرستی تمیز و صیقلی باشند. عدم دقت در این مرحله میتواند منجر به آسیب و خسارات شود.
با وجود چالشهای ممکن، با استفاده از روشهای مناسب، آموزشهای لازم و تجهیزات مناسب، میتوان بسیاری از این مشکلات را کاهش داد.
مطالعه بیشتر: جوشکاری ساختمان
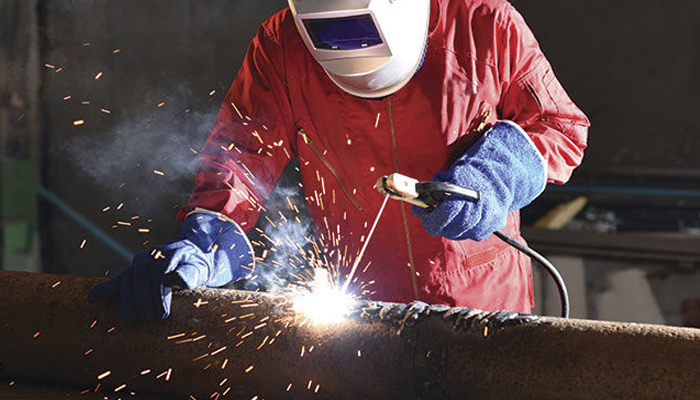
کاربرد جوشکاری لوله
جوشکاری لوله به عنوان یک هنر تخصصی در اتصال لولههای فلزی، دارای دامنه وسیعی از کاربردها میباشد. این مهارت به دلیل هزینههای پایین و کارآیی بالا در اتصال بخشهای مختلف لوله، به شدت در حال گسترش است.
از جمله بخشهایی که شاهد استفاده گسترده از جوشکاری لوله هستند میتوان به صنایع حملونقل، فرآوری منابع طبیعی، خطوط لولهکشی بینالمللی، و تأسیسات فرآیند معدنی اشاره کرد. همچنین جوشکاران لوله در صنایع شیمیایی، تولید مواد غذایی و نوشیدنی، تولید انرژی، زیرساختهای آبی، تولید گاز، و صنعت ساخت و ساز فعالیت میکنند.
الکترود مناسب برای جوشکاری لوله
الکترودها نقش حیاتی در انجام موفقیتآمیز عملیات جوشکاری دارند و انتخاب صحیح آنها برای دستیابی به جوش با کیفیت بسیار مهم است. هنگام انتخاب و خرید الکترود برای جوشکاری لوله، باید به جنس، نوع و ضخامت لوله توجه کرد. برای لولههای نازک، الکترودهای با قطر 2.5 میلیمتر و برای لولههای ضخیمتر، الکترودهای 5 میلیمتری مناسب هستند. در شرایطی که ضخامت لولهها متغیر است، میتوان از الکترودهای 3 و 4 میلیمتر نیز بهره برد.
کیفیت الکترودها در فرایند جوشکاری بسیار حائز اهمیت است و باید از رطوبت دور نگه داشته شوند. الکترودهای E6010 و E7018 به عنوان بهترین گزینهها برای جوشکاری لولهها شناخته میشوند. الکترود E6010 مناسب جوشکاری فولادهای کمکربن تا متوسط است و به دلیل 30 درصد روکش سلولزیاش، در زمره الکترودهای سلولزی قرار میگیرد. از سوی دیگر، الکترود E7018 به دلیل امکان استفاده در دامنه وسیعی از فرایندها و ایجاد جوش با خصوصیات شیمیایی عالی و هیدروژن پایین، انتخاب برتری در جلوگیری از ترکهای سرد و آسیبهای زودهنگام میباشد.
خلاصهی مطالب
جوشکاری لوله به فرآیند اتصال دو لوله فلزی به یکدیگر اطلاق میشود و شامل تکنیکهای مختلفی نظیر جوشکاری قوسی، جوشکاری با گاز بیاثر و جوشکاری الکترود تنگستنی است. این عملیات در دو زمینه اصلی جوشکاری لولههای صنعتی و جوشکاری خط لوله برای انتقال سوخت و مایعات به کار میرود. مراحل جوشکاری شامل آمادهسازی اتصال، پاکسازی لوله، انجام جوشکاری و امکان تعمیرات است.
جوشکاری لوله دارای مزایای زیادی است؛ از جمله کاهش تعداد اتصالات و هزینهها، بهبود جریان سیال و سادگی در تعمیرات، که همه این عوامل موجب میشود لولههای جوشکاری شده دارای مقاومت بیشتری در برابر نشتی و عایقبندی آسانتر باشند. انتخاب روش مناسب جوشکاری و توجه به مراحل آن، میتواند تأثیر مستقیمی بر کیفیت جوش نهایی و عملکرد سیستم لولهکشی داشته باشد.


بدون دیدگاه