

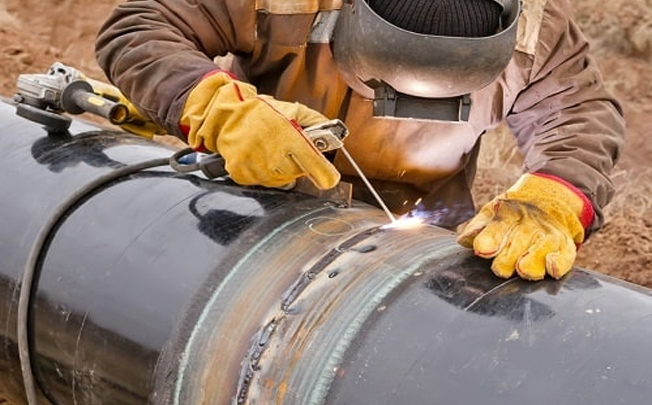
جوشکاری لوله گاز به منظور ایجاد اتصالات محکم و آببندی لولهها و اتصالات مورد استفاده در سیستمهای لولهکشی گاز انجام میشود. این نوع جوشکاری برای انتقال گاز طبیعی و دیگر سیالات در صنایع مختلف، از جمله لولهکشی گاز خانگی، شهری، صنعتی، و همچنین در سیستمهای آتشنشانی و اطفای حریق، بسیار اهمیت دارد. علاوه بر این، این روش در جوشکاری لولههای موتورخانه و تجهیزات حرارتی و برودتی همچون کندانسور و اواپراتور نیز کاربرد دارد.
برای استعلام قیمت سیم جوش و الکترود روی لینک کلیک کنید.
انواع جوشکاری لوله گاز
جوشکاری لوله گاز به دلیل اهمیت بالای آن در ایمنی و عملکرد، نیازمند توجه به جوانب مختلفی از جمله ضخامت لولهها، محل نصب و فشار گاز مورد استفاده است. از این رو انتخاب روش و آمپر مناسب برای جوشکاری بسیار حائر اهمیت است. در ادامه به بررسی انواع مختلف جوشکاری و الکترودهای مربوط به لولهکشی گاز میپردازیم.
روشهای مختلف جوشکاری لوله گاز
جوشکاری قوسی زیر پودری
در این روش، جوشکار ابتدا لایهای از پودر فلاکس روی سطح لوله قرار میدهد و سپس قوسی در زیر این پودر ایجاد میکند.
جوشکاری تیگ (TIG)
این روش با الکترود تنگستن انجام میشود و قوسی میان الکترود و فلز پایه ایجاد میگردد. گاز محافظ نیز برای جلوگیری از اکسیداسیون لازم است.
جوشکاری GMAW (MIG/MAG)
در این نوع، الکترود فلزی استفاده شده و گازهایی مانند آرگون یا هلیوم برای جوشکاری آلومینیوم و فولاد به کار میروند.
جوشکاری SMAW
این روش از الکترودهای روکشدار استفاده کرده و قوس بین الکترود و فلز پایه بهطور مستقیم برقرار میشود.
الکترودهای جوشکاری لوله گاز
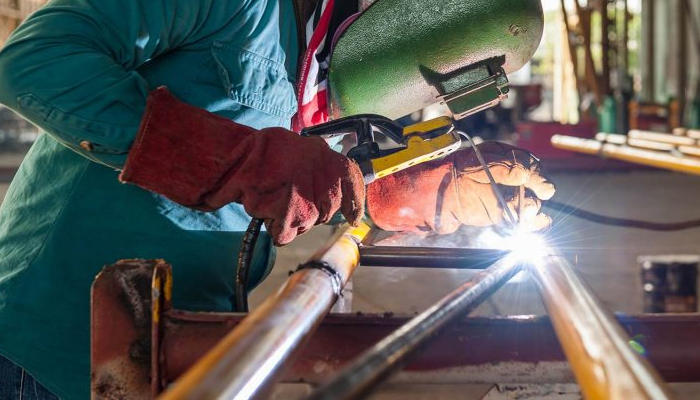
برای جوشکاری لولههای گاز، انتخاب و خرید الکترود مناسب نقش اساسی دارد. یکی از معروفترین الکترودها، الکترود 6013 است که بخشی از فرآیند جوشکاری حرفهای محسوب میشود. این الکترود در سایزها و کاربردهای مختلف استفاده میشود و بهعنوان یکی از مهمترین گزینهها در جوشکاری لوله گاز شناخته میشود.
بهعلاوه، الکترودهای دیگری نیز در این زمینه کاربرد دارند:
- الکترود پرکن سریع: مناسب برای جوشکاریهای ضروری و سریع، بهخصوص در مکانهای با شیارهای عمیق.
- الکترود پیگیری سریع: بهخاطر ترکیب خوبی از ویژگیهای شکلگیری و پرکن، برای جوشکاری لبهها و فلزات نازک عالی است.
- الکترود سریع انجماد: این نوع الکترودها بهخصوص برای جوشهایی که باید به سرعت منجمد شوند، مناسب هستند و در پروژههای خاصی نظیر مخازن تحت فشار کاربرد دارند.
- الکترود مرکب: دارای ویژگیهای متوسط در شکلگیری و پرکن است و مناسب کارهای عمومی میباشد.
- الکترود کم هیدروژن: برای تولید جوشهای نرم و بدون ترکهای ریز کارایی دارند و در جوشکاری فولاد بسیار موثرند.
- الکترود پودر آهنی: با افزودن پودر آهن به روکش، سرعت جوشکاری افزایش یافته و کارایی و ظاهری تمیزتر به جوش میبخشد.
بهطور کلی، انتخاب نوع جوشکاری و الکترود مناسب به شرایط خاص و نیازهای پروژه بستگی دارد و رعایت اصول ایمنی و کیفیت نیز حائز اهمیت است.
جوشکاری لوله گاز خانگی
جوشکاری لوله گاز خانگی یکی از کاربردهای پرطرفدار و ضروری در سیستمهای لولهکشی به شمار میرود. در این فرآیند، بهطور معمول از الکترودهای روکشدار استفاده میشود که به دلیل سرعت و کیفیت بالای جوش، بهعنوان یکی از روشهای مورد تایید سازمان نظام مهندسی ساختمان شناخته شده است.
در این شیوه، حرارت حاصل از قوس الکتریکی بین الکترود و لولههای فولادی، باعث ایجاد اتصالات محکم میشود. جریان الکتریکی مورد استفاده میتواند متناوب یا مستقیم باشد. تمامی مراحل جوشکاری باید طبق استانداردها و نقشههای طراحی شده انجام شده و پس از بازرسی ناظر نظام مهندسی تأییدیه لازم دریافت شود.
مراحل اصلی جوشکاری لوله گاز خانگی شامل موارد زیر است:
- انتخاب و برش لوله: با توجه به اندازهگیریهای دقیق، سایز مناسب لوله و اتصالات باید انتخاب و برش داده شود.
- تمیز کردن سمتهای جوش: لوله و اتصالات باید از هر گونه زائده و روغن پاک شوند و محیط کار باید خشک باشد.
- متصل کردن کابلها: دستگاه جوش باید سالم باشد و سیم اتصال به یکی از طرفین متصل شود.
- تنظیم آمپر جوشکاری: برای جوشکاری لولههای فولادی با ضخامتهای مختلف، تنظیم آمپر مشخصی لازم است. بهطور مثال، برای لولههای با ضخامت 1 تا 2 میلیمتر، آمپر 60 تا 80 و برای لولههای 2 تا 3 میلیمتر، آمپر 80 تا 100 مناسب است.
- انتخاب الکترود مناسب: الکترود 6013 بهترین گزینه برای جوشکاری لولههای گاز بهحساب میآید و معمولاً در قطرهای 2 تا 4 میلیمتر موجود است.
- ایجاد پخ روی لولهها: برای افزایش سطح اتصال، باید لبههای لولهها را بهگونهای آماده کرد که فضایی کافی برای قرارگیری الکترودها فراهم شود.
- مرحله نهایی: پس از انجام مراحل آمادهسازی، لولهها به یکدیگر جوش داده میشوند. پس از هر پاس جوش، باید گل الکترود پاک شود و زمان بین پاسها از 5 دقیقه بیشتر نگردد.
رعایت نکات ایمنی مانند استفاده از لباس کار مناسب و جوشکاری در محیطی ایمن از دیگر الزامات این فرآیند میباشد تا خطرات احتمالی کاهش یابد.
مطالعه بیشتر: جوشکاری ساختمان
ایمنی در جوشکاری لوله گاز
باید قبل از جوشکاری لوله گاز، ویژگیهای منحصر بفرد و کلی آن بررسی و در نظر گرفته شود:
- ابعاد لوله
- عمق جوش
- وضعیت لوله و اتصالات (ثابت یا متحرک)
- جریان آمپر دستگاه جوش
- نوع و ویژگیهای الکترود
- دستگاه مورد استفاده برای جوشکاری
- جنس و آلیاژ لوله
- نوع اتصالات (مانند مانیسمان یا درزدار)
نکات حیاتی برای جوشکاری لولههای گاز
- پس از اتمام هر مرحله جوشکاری، باید فوراً به تمیزکاری جوش پرداخته و نقاط ناهمواری یا دارای نقص را رفع کنید. در برخی مواقع، بهویژه برای افراد مبتدی، ممکن است نیاز باشد کل جوش یا قسمتی از آن با فرز برش داده شود.
- حفظ دمای مناسب در اطراف جوش الزامی است.
- جوشکاری باید بهگونهای یکنواخت و بدون لرزش دست انجام شود.
- نحوه نگهداری انبر جوش باید با دقت انجام گیرد.
- سرعت حرکت دست در حین جوشکاری باید یکنواخت باشد.
- برای ایجاد جوشهای عریض، سرعت را کاهش دهید و کمی نوسان در حرکت الکترود داشته باشید تا فلز مذاب بهخوبی درزها را پر کند.
- در صورت نیاز به جوشهای نازکتر، سرعت جوشکاری و حرکت الکترود را افزایش دهید و زمان کافی برای پر شدن درزها فراهم کنید.
انواع موقعیتهای جوشکاری لوله گاز
جوشکاری لوله بر روی دیوار
این نوع جوشکاری به دلیل محدودیتهای فضایی، میتواند چالشبرانگیز باشد. در این شرایط، تجربه بالای جوشکار اهمیت زیادی دارد و برخی از حرفهایها از آینه برای مشاهده بهتر محل جوش استفاده میکنند.
جوشکاری لولههای ثابت
یکی از دشوارترین روشهای جوشکاری، جوشکاری لولههای ثابت است. در این حالت، مشابه جوشکاری در سازههای ساختمان، جوشکار نمیتواند لوله را بچرخاند تا اتصال را انجام دهد. به همین دلیل، جوشکار باید با تکیه بر تجربه و مهارتهای کسبشده، بدون داشتن دید کافی نسبت به محل جوش، کار را پیش ببرد. جوشکاری لولههای ثابت نیازمند توانایی تجسم و تمرکز بالا است.
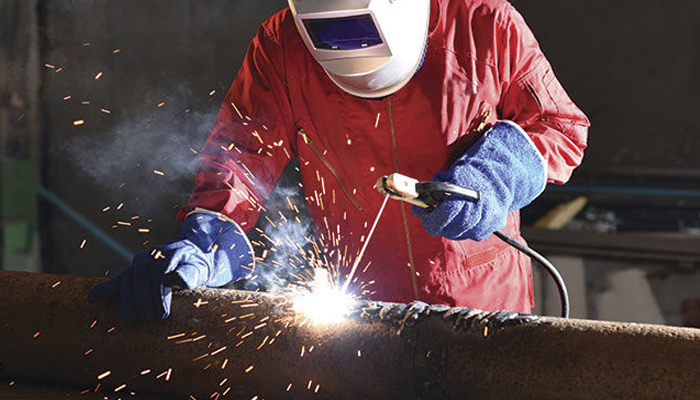
جوشکاری لوله در ارتفاع
در این نوع از جوشکاری، وظیفه نصب لولهها در ارتفاعات بالا به عهده جوشکار است. برای این کار، داربستهایی زیر پای جوشکار قرار میدهند و از کابلهای جوشکاری بلند استفاده میشود. در این شرایط، ایمنی و ثبات زیرپای جوشکار و تجهیزات بسیار مهم است تا بتوان بهخوبی جوشکاری را انجام داد.
عوامل مؤثر بر کیفیت جوش لوله گاز
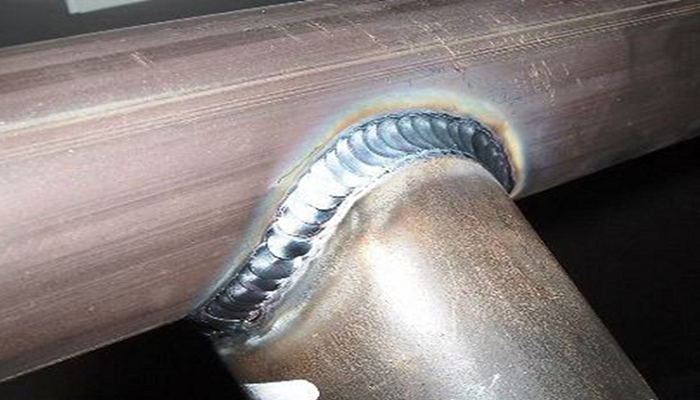
کیفیت جوش لوله گاز از اهمیت فراوانی برخوردار است و باید خواص مکانیکی و فیزیکی مناسبی داشته باشد تا در برابر فشار و دماهای بالا مقاوم باشد. در اینجا به عوامل مختلفی که بر کیفیت این جوش تأثیر میگذارند، اشاره میشود:
عوامل انسانی
مهارت و تجربه جوشکار، از جمله اصلیترین عوامل مؤثر در کیفیت جوش است. یک جوشکار خبره میتواند با بهرهگیری از تکنیکهای صحیح، جوشی با کیفیت بالا ایجاد کند.
عوامل تجهیزات
کیفیت تجهیزات جوشکاری نیز بر نتیجه نهایی تأثیرگذار است. دستگاه جوش باید متناسب با نوع کار باشد و استفاده از ابزارهای جانبی مانند ماسک و دستکش مناسب نیز الزامی است.
کیفیت مواد اولیه
مواد بهکاررفته در جوشکاری باید استاندارد و با کیفیت باشند. فلز پایه و الکترود باید دارای خواص مناسب باشند تا جوش با کیفیت حاصل شود.
عوامل محیطی
شرایط محیطی مانند دما، رطوبت و جریان هوا، مستقیم بر کیفیت جوش تأثیر دارند. این عوامل باید در سطح بهینهای قرار داشته باشند تا جوش مناسبی بهدست آید.
عوامل فرآیندی
پارامترهای فرآیند جوشکاری از قبیل جریان برق، ولتاژ و سرعت جوشکاری نیز بر کیفیت جوش مؤثر هستند. تنظیم دقیق این پارامترها میتواند به افزایش کیفیت جوش کمک شایانی کند.
در آخر
جوشکاری لوله گاز به دلیل نقش حیاتیاش در ایمنی و عملکرد سیستمهای گاز، نیازمند توجه به عوامل متعددی از جمله ضخامت لولهها، محل نصب و فشار گاز است. انتخاب روشهای جوشکاری مناسب، مانند جوشکاری قوسی زیر پودری، TIG، GMAW و SMAW، و همچنین انتخاب الکترودهای مناسب مانند الکترود 6013، در حصول جوش با کیفیت ضروری است. رعایت اصول ایمنی و تمرکز بر روی مختصات جوش، شامل ابعاد لوله، نوع دستگاه جوش و شرایط محیطی، از دیگر نکات حیاتی در فرآیند جوشکاری لولههای گاز به شمار میروند. در نهایت، نظارت دقیق بر مراحل کار و تمیزکاری بعد از جوشکاری برای تضمین کیفیت جوش از اهمیت بالایی برخوردار است.


بدون دیدگاه