

تفاوت سیم جوش و الکترود
جوشکاری به عنوان یکی از اساسیترین فرآیندهای صنعتی، نقش تعیین کنندهای در اتصال قطعات فلزی و ساخت سازههای مختلف دارد. در این میان، انتخاب مواد مصرفی مناسب از جمله تفاوت الکترود و سیم جوش میتواند تاثیر مستقیمی بر کیفیت، سرعت و هزینه فرآیند جوشکاری داشته باشد. شناخت دقیق فرق سیم جوش و الکترود جوشکاری نه تنها به بهبود عملکرد جوشکاران کمک میکند، بلکه زمینهساز دستیابی به اتصالاتی مستحکم و بادوام خواهد بود. هر یک از این مواد مصرفی دارای ویژگیها، مزایا و محدودیتهای خاص خود هستند که متناسب با شرایط کاری و نوع پروژه میتوانند مورد استفاده قرار گیرند. این بررسی دقیق درباره فرق سیم جوش و الکترود جوشکاری به متخصصان این حوزه امکان میدهد تا با آگاهی کامل نسبت به تهیه مواد مصرفی اقدام کنند.
سیم جوش چیست؟
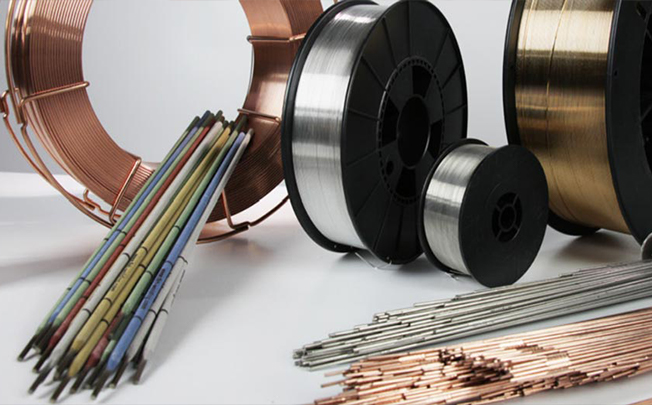
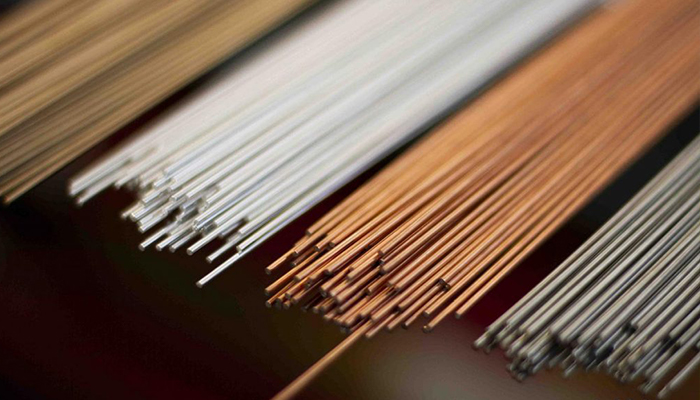
سیم جوش یک نوع رشته سیم فلزی است که برای اتصال قطعات فلزی به یکدیگر در فرآیند جوشکاری استفاده میشود. این سیمها معمولاً از فلزاتی مانند فولاد و آلومینیوم ساخته شده و بسته به نوع کاربرد و فلز پایه، به دستههای مختلفی تقسیم میشوند. عملکرد سیم جوش شامل عبور جریان الکتریسیته برای ایجاد قوس الکتریکی و پر کردن فضای خالی بین دو قطعه به طور همزمان است. سیم جوش به اسپول متصل است و طول زیادی دارد، که این مزیت باعث میشود نیازی به تعویض مکرر سیم در حین کار نباشد.
برای حفاظت از سیم در برابر زنگزدگی و واکنشهای شیمیایی، پوشش فلاکس به کار میرود. در فضای باز، از نوعی سیم جوش به نام فلاکس کورد استفاده میشود که به گاز محافظ نیازی ندارد و دارای لایه محافظتی خاصی است. سیم جوش بهویژه در روشهای جوشکاری MIG/MAG کاربرد دارد و میتواند سرعت جریان بالایی را ارائه دهد. با توجه به تنوع زیاد این مواد، انتخاب سیم جوش مناسب بر اساس نوع فلز و محل اتصال از اهمیت ویژهای برخوردار است.
مزایا و معایب استفاده از سیم جوش
استفاده از سیم جوش در جوشکاری مزایای قابل توجهی دارد که آن را به انتخابی مناسبتر در مقایسه با الکترود تبدیل میکند.
مزایای استفاده از سیم جوش عبارتند از:
- پایداری قوس الکتریکی: استفاده از جریان برق مستقیم (DC) به پایداری قوس کمک میکند و عملکرد بهتری را ارائه مینماید.
- کمبود پاشش و سرباره: جوشکاری با سیم جوش دارای حجم کم سرباره و پاشش است، که این موضوع باعث کاهش زمان تمیزکاری پس از کار میشود.
- کاهش گازهای سمی: تولید گازهای آلوده در این روش کمتر است و این موضوع به سلامتی جوشکاران کمک میکند.
- نرخ تولید بالا: به دلیل حذف وقت صرف شده برای تعویض الکترود، نرخ تولید با سیم جوش افزایش مییابد.
- امکان جوشکاری اتوماتیک: این روش قابلیت انجام جوشکاری به صورت اتوماتیک و نیمه اتوماتیک را دارد که باعث افزایش دقت و سرعت کار میشود.
- زیبایی جوش: جوشهایی که با سیم جوش ایجاد میشوند، معمولاً دارای ظاهری صاف و یکنواخت هستند و ترشحات اضافی کمتری از خود به جای میگذارند.
- قابلیت استفاده در شرایط مختلف: سیم جوش میتواند برای جوشکاری انواع قطعات در موقعیتهای مختلف به کار رود.
این ویژگیها باعث میشود که سیم جوش بهعنوان یک گزینه برتر در فرایندهای جوشکاری شناخته شود و به جوشکاران کمک کند تا کیفیت و سرعت کار خود را بهبود بخشند.
استفاده از سیم جوش در جوشکاری، علیرغم مزایای آن، دارای معایب خاصی است که باید در نظر گرفته شود:
معایب استفاده از سیم جوش شامل:
- هزینه بالا: تجهیزات و دستگاههای مورد نیاز برای استفاده از سیم جوش نسبت به الکترودهای جوشکاری هزینه بیشتری دارند.
- نیاز به سیستم خنک کننده: این روش به یک سیستم خنک کننده سریع نیاز دارد که خود به افزایش هزینهها منجر میشود.
- عدم دقت و ظرافت بالا: سیم جوش معمولاً دقت و ظرافت لازم برای برخی کارها را ندارد و آسیبپذیری آن بیشتر است.
- پیچیدگی در نقاط دشوار: جوشکاری در مکانهای تنگ و سخت ممکن است به سادگی امکانپذیر نباشد و مشکلاتی را ایجاد کند.
- نیاز به تجهیزات خاص: استفاده از این روش نیازمند ادوات خاص و گرانقیمت است که خود میتواند محدودیتهایی ایجاد کند.
- دسترسی به نقاط حساس: در حین جوشکاری با سیم جوش، ممکن است به نقاط حساس دسترسی دشواری وجود داشته باشد.
به طور کلی، هزینه و پیچیدگیهای مرتبط با استفاده از سیم جوش ممکن است برخی از جوشکاران را به استفاده از روشهای دیگر ترغیب کند.
مطالعه بیشتر: الکترود ۷۰۱۸
الکترود جوشکاری چیست؟
الکترود جوشکاری، یکی از ابزارهای کلیدی در فرآیند جوشکاری است که بهویژه در روش جوشکاری قوس الکتریکی استفاده میشود. این ابزار شامل دو قسمت اصلی است: هسته فلزی که جریان الکتریسیته را از خود عبور میدهد و پوشش خارجی که به بهبود کیفیت جوش کمک میکند. جوشکاری با الکترود نیازمند ایجاد قوس الکتریکی است که از طریق تماس بین الکترود و قطعهکاری به وجود میآید. این قوس حرارت لازم برای ذوب مواد را فراهم میکند و به ایجاد اتصالات قوی کمک میکند. الکترودها به دو دسته عمومی، یعنی الکترودهای مصرفی و غیر مصرفی تقسیم میشوند و در بسیاری از فرآیندهای جوشکاری مانند تعمیرات و ساخت خطوط لوله کاربرد دارند.
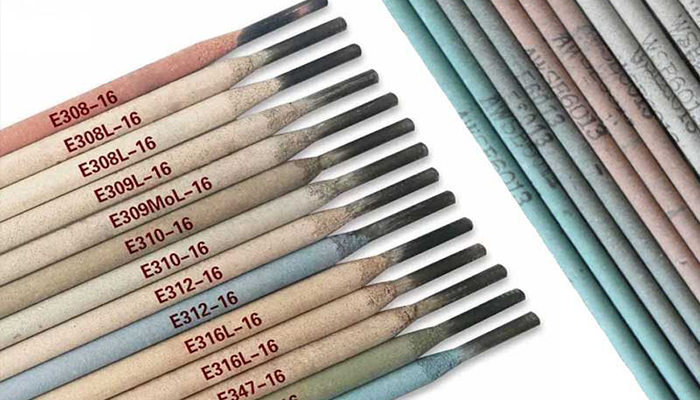
پوشش الکترود علاوه بر حفاظت از هسته در برابر آسیبهای خارجی، بهعنوان یک عامل تسهیلکننده در فرآیند جوشکاری عمل میکند. این پوشش معمولاً از مواد مختلفی مثل آهک، سلولوز و اکسید سدیم ساخته شده است که به پایداری قوس الکتریکی کمک میکند.
مزایا و معایب الکترود جوشکاری
استفاده از الکترود در فرآیند جوشکاری مزایایی چندان دارد که آن را به گزینهای ایدهآل در بسیاری از پروژهها تبدیل میکند.
مزایای استفاده از الکترود جوشکاری شامل:
- یادگیری آسان: آموزش جوشکاری با الکترود نسبت به روشهای دیگر مانند جوش گازی یا تیگ، سادهتر است و به تجهیزات خاصی نیاز ندارد. فقط یک دستگاه جوش، انبر اتصال و انبر جوش الکترود کافی است.
- سرعت عمل: این روش امکان جوشکاری سریع قطعات را فراهم میکند، به خصوص در پروژههای بزرگ یا تعمیرات فوری مانند لولهها و مخازن.
- کاهش گرما: جوشکاری با الکترود حرارت کمتری تولید میکند که خطر آسیب به فلزات را کاهش میدهد و از تابخوردگی جلوگیری میکند.
- مناسبت برای انواع فلزات: این نوع جوشکاری بر روی فلزات آهنی و غیر آهنی همچون آلومینیوم و فولاد ضد زنگ قابل انجام است.
- هزینه پایین: هزینه نگهداری و مصرفی این روش کمتر بوده و تجهیزات آن نسبت به روشهای دیگر ارزانتر و در دسترستر است.
- قابلیت استفاده در شرایط مختلف: این روش در فضای باز و تحت شرایط آب و هوایی مختلف، مانند باد و باران، قابل اجرا است.
- صدای کم: تولید صدای کمتر نسبت به سایر روشها باعث کاهش آلودگی صوتی میشود.
- امنیت کاربر: این روش امن و سالم است و اتصالات با کیفیت بالایی ایجاد میکند که مقاومت خوبی در برابر خوردگی دارد.
به طور کلی، جوشکاری با الکترود یک روش کارآمد، اقتصادی و راحت برای انواع پروژههای صنعتی و خانگی است.
استفاده از جوشکاری با الکترود به رغم برخی مزایا، معایبی نیز دارد که میتواند کارایی و کیفیت مورد انتظار را کاهش دهد.
از جمله معایب این روش:
- عدم دقت بالا: جوشکاری با الکترود دقیقتر از روشهای صنعتی مانند جوشکاری آرگون و دیاکسید کربن نیست، که این امر میتواند به بروز اشتباهات بیشتر منجر شود.
- تمیزکاری بیشتر: پاشش و حرارت زیاد تولید شده، نیاز به تمیزکاری بیشتری بعد از جوشکاری دارد.
- سرعت پایین: این روش نمیتواند نرخ تولید بالایی را ارائه دهد و از این رو سرعت جوشکاری آن کم است.
- دود زیاد: جوشکاری با الکترود دود زیادی تولید میکند که میتواند آلودگی محیط کار را افزایش دهد.
- زمانبر بودن: زمان راهاندازی این روش بالا است و وقفههای ناشی از تعویض الکترود ممکن است به تأخیر در کار منجر شود.
- عدم قابلیت اتوماسیون: جوشکاری با الکترود نمیتواند بهصورت اتوماتیک انجام شود که محدودیتهایی را از نظر کارایی ایجاد میکند.
- کیفیت سطح پایین: پرداخت سطح مناسب و همواری حاصل نمیشود و این موضوع میتواند بر کیفیت نهایی کار تأثیر بگذارد.
- احتمال خطا: احتمال بروز خطا در نقاط شروع و پایان جوشکاری بالاست که میتواند کیفیت اتصال را تحت تأثیر قرار دهد.
به طور کلی، این عوامل باعث میشود که استفاده از الکترود جوشکاری در برخی مواقع محدودیتهایی داشته باشد و نتواند به اندازه سایر روشها کارآمد باشد.
محصولات مرتبط: الکترود ۶۰۱۳
تفاوت سیم جوش و الکترود
سیم جوش و الکترود جوشکاری هر دو ابزار مهمی در فرآیند جوشکاری هستند، اما تفاوتهای قابل توجهی در ساختار، ویژگی کاربرد و شرایط استفاده دارند.
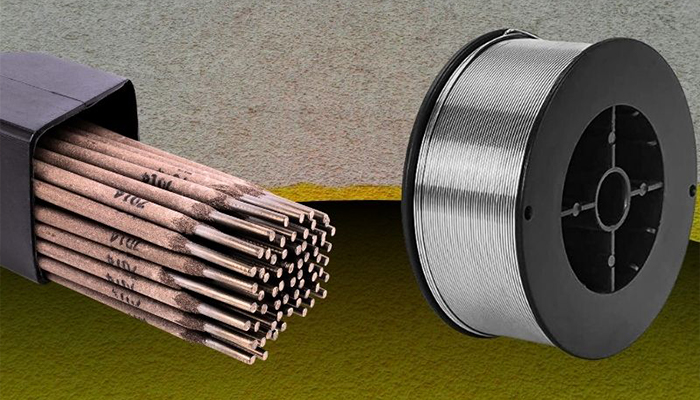
1. از نظر ساختار
سیم جوش یک سیم فلزی است که به دور یک قرقره پیچیده میشود و در ماشین جوشکاری برای اتصال استفاده میشود. در حالی که الکترود یک مفتول رسانا است که با لایهای به نام فلاکس پوشش داده شده است.
2. از نظر کاربرد
الکترود بیشتر در ساخت لولهها، خطوط لولهکشی و سازههای فلزی به کار میرود. در مقابل، سیم جوش عمدتاً در صنایع کشتیسازی، خودروسازی و سازههای فولادی مورد استفاده قرار میگیرد. سیم جوش به دلیل نیاز به دقت بالا و محدودیتهای دسترسی در مکانهای دشوار، ممکن است در برخی شرایط کارایی کمتری داشته باشد. اما الکترودها به راحتی در هر شرایطی قابل استفاده هستند و محدودیتی ندارند.
3. از نظر ویژگی
سیم جوش و الکترود هر دو ابزار جوشکاری هستند که ویژگیها و خصوصیات متفاوتی دارند. از جمله تفاوت در ویژگیهای این دو روش میتوان به موارد زیر اشاره کرد:
- جوشکاری با سیم جوش به ولتاژ کم و جریان بالاتری نیاز دارد.
- برای سیم جوش همگن و دقیق به گازهای محافظی مانند آرگون یا کربن دیاکسید نیاز دارد. ولی در روش جوشکاری الکترود، نیازی به گازهای محافظ نیست و میتوان آن را در هر شرایطی به کار برد.
- پس از جوشکاری با سیم جوش، نیاز به سیستم خنککننده و هزینههای بیشتری وجود دارد.
- جوشکاری با الکترود روشی سادهتر است و حتی مبتدیها هم میتوانند به راحتی از آن استفاده کنند.
- در هنگام جوشکاری با الکترود، دود و گازهای تولیدشده به مراتب بیشتر از جوشکاری با سیم جوش است. این موضوع میتواند تأثیر زیادی بر سلامت کارگران داشته باشد، زیرا در جوشکاری سیمی، حجم دود و گازهای سمی کمتر است.
4. از نظر شدت جریان
جوشکاری با سیم جوش به جریان برق مستقیم نیاز دارد که باعث پایداری قوس الکتریکی میشود. در مقابل، جوشکاری با الکترود به ولتاژ پایین و شدت جریان بالا احتیاج دارد. شدت جریان در این روش تاثیر زیادی بر کیفیت اتصالات دارد و باید در حین فرایند ثابت و به میزان کافی بالا باشد تا ذوب مواد و کیفیت جوش افزایش یابد.
5. از نظر سهولت و هزینه
سرعت جوشکاری برای جوشکاران بسیار اهمیت دارد. استفاده از سیم جوش سرعت بالاتری را در فرآیند جوشکاری فراهم میکند، که در تولید انبوه و صنایع با زمانبندی دقیق ارزشمند است. برعکس، جوشکاری با الکترود معمولاً کندتر و با بازدهی کمتری همراه است. با این حال، کار با الکترود آسانتر است و افراد مبتدی میتوانند راحتتر با آن شروع کنند. به همین خاطر، برای جوشکاران تازهکار توصیه میشود کار خود را با الکترود آغاز کنند.
جوشکاری با سیم جوش بهتر است یا الکترود؟
در نهایت، انتخاب بین جوشکاری با الکترود یا سیم جوش بستگی به نوع کاربری، شرایط پروژه، هزینه و کیفیت مورد نظر دارد. بنابراین مهم است که قبل از تصمیمگیری، ویژگیهای هر روش را به دقت بررسی کنید و بر اساس نیازهای خود، گزینه مناسب را انتخاب کنید.
خرید محصولات جوشکاری از طریق ایلیا صنعت
در پایان این بررسی جامع از تفاوت الکترود و سیم جوش، میتوان به این جمعبندی رسید که هر یک از این مواد مصرفی جایگاه خاص خود را در صنعت جوشکاری دارند. آگاهی از فرق سیم جوش و الکترود جوشکاری به متخصصان این حوزه کمک میکند تا با توجه به نوع پروژه، شرایط محیطی و بودجه موجود، بهترین انتخاب را داشته باشند. برای تهیه انواع الکترود و سیم جوش با کیفیت تضمین شده، فروشگاه ایلیا صنعت طیف گستردهای از محصولات را با استانداردهای بینالمللی در اختیار صنعتگران قرار میدهد. این مرکز تخصصی با ارائه مشاوره فنی و پشتیبانی تخصصی، امکان انتخاب مناسبترین مواد مصرفی جوشکاری را فراهم میکند. برای خرید محصول موردنظر خود با ما در تماس باشید.


بدون دیدگاه