


جوشکاری سر بالا یکی از چالشبرانگیزترین موقعیتها برای جوشکاران به شمار میرود. این روش، جوشکاری به کمک دو قطعه فلزی که در بالای سر جوشکار قرار میگیرد، انجام میشود. جوشکار باید با دقت موقعیت خود و تجهیزات را تنظیم کند تا اتصالات به درستی شکل بگیرند. یکی از نگرانیهای رایج در این فرایند، احتمال ریزش یا تجمع ذرات اضافی فلز مذاب است که در نهایت میتواند باعث ایجاد تاج روی سطح جوش شود. برای جلوگیری از این مشکل، باید اندازه و حجم گودال فلز مذاب به طور دقیق کنترل و مدیریت شود. در روش جوشکاری سربالا، کنترل اثر گرانش و بهبود مهارتها اهمیت زیادی دارد. همچنین برای این که عملیات جوشکاری سربالا به درستی انجام شود، تقویت مهارتهای جوشکاری، انتخاب و خرید الکترود مناسب نقش اساسی دارد.
در ادامه این مقاله از ایلیا صنعت به تعریف جوشکاری سر بالا، مراحل و کاربردهای آن و تفاوتهای جوشکاری سربالا با جوشکاری بالای سر خواهیم پرداخت.
جوشکاری سر بالا چیست؟
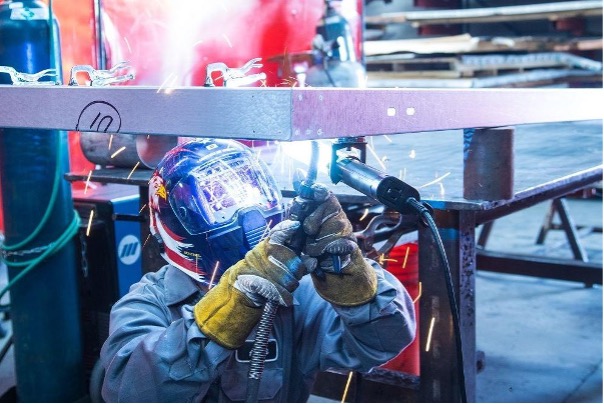
جوشکاری سربالا یا همان جوشکاری ۴G، یکی از سختترین تکنیکها در حرفه جوشکاری است که در آن جوشکار باید فلزات را در وضعیتی معکوس به نیروی گرانش زمین به یکدیگر متصل کند. این نوع جوشکاری معمولاً زمانی کاربرد دارد که یک تیر عمودی باید روی یک ستون فلزی نصب شود و در نهایت زاویهای ۹۰ درجه میان آنها شکل بگیرد.
در این تکنیک، جوشکار از پایینترین نقطه کار را شروع کرده و به تدریج به سمت بالا حرکت میکند، موضوعی که کنترل مذاب و حفظ پایداری دست را دشوارتر میسازد.
جوشکاری سربالا نیازمند کسب مهارتهای ویژه، شناخت رفتار فلز مذاب و تسلط بر تکنیکهای حرکتی است. کوچکترین بیدقتی میتواند باعث ریزش فلز، ایجاد حفره یا کاهش کیفیت اتصال شود. به همین دلیل جوشکاری سربالا معمولاً توسط افراد با تجربه و آموزش دیده انجام میشود.
از آن جایی که این تکنیک زمانبر است و نیاز به تمرکز بالایی دارد، جوشکار نیازمند زمان استراحت بیشتری است تا خطایی در روند کار ایجاد نشود. در نهایت، جوشکاری سربالا روشی تخصصی و دقیق است که نقش مهمی در ساخت سازههای فلزی و اتصالات حساس دارد.
برای مطالعه بیشتر کلیک کنید: “جوشکاری ساختمان”
مراحل جوشکاری سربالا
برای دستیابی به نتایج مطلوب در جوشکاری سربالا، تسلط بر تکنیکها و مراحل خاص ضروری است. این فرآیند نیازمند مهارتهای ویژهای است که به جوشکار کمک میکند تا عملکرد بهتری داشته باشد. مراحل کلیدی در این روش شامل موارد زیر است:
1. تنظیم نازل:
نازل دستگاه جوش باید طوری تنظیم شود که کمی از سطح قطعه جلوتر باشد. این حالت باعث میشود اتصال بهتر برقرار شود و جوشکاری با دقت بیشتری انجام گیرد.
2. استفاده از قوسهای مناسب:
در جوشکاری سربالا، میتوانید از قوسهای کوتاه و طولانی استفاده کنید. قوس کوتاه برای قطعات نازک و عملیات دقیق و قوس طولانی برای مواد ضخیم و عملیات سریعتر مناسب است.
3. آمادهسازی لبههای جوش:
پیش از شروع جوشکاری، لبههای قطعات باید به دقت تمیز و آماده شوند. این کار شامل حذف آلودگیها، اکسیدها و ایجاد لبههای صاف است.
4. تنظیم جریان جوش:
جوشکار باید پارامترهای جوشکاری را به بهترین حالت ممکن تنظیم کند. بهتر است کار را با جریان کم دستگاه آغاز کنید و به آرامی آن را افزایش دهید.
5. شروع جوش:
الکترود را با ضربهای ملایم به قطعه متصل کنید تا قوس برقرار شود و سپس طول قوس را ثابت نگه دارید. طول قوس باید کوتاه باشد تا جوش هم از نظر ظاهر و هم از نظر کیفیت بهینه شود. با استفاده از تکنیک گام به عقب، حوضچه جوش را به حجم و دمای مناسب برسانید.
6. نگهداری از پروفیل جوش:
برای حفظ یکپارچگی پروفیل جوش، سرعت جوش باید یکنواخت و کمی سریعتر باشد تا از محدب شدن آن جلوگیری شود.
7. تکمیل و بررسی:
پس از خنک شدن جوش، آن را تمیز کرده و عیوب احتمالی را بررسی کنید. برای افزایش مهارت در جوشکاری سربالا، تمرین مستمر لازم است.
8. آمادگی دقیق:
لبههای جوش را پیش از شروع کار آماده کنید، سطح جوشکاری را تمیز نگه دارید، نقاط اتصال را از قبل مشخص کنید و از خال جوش مناسب استفاده نمایید. این مراحل به جوشکار کمک میکند تا فرآیند جوشکاری را به درستی و با کیفیت بالایی انجام دهد.
مطالعه بیشتر: “راهنمای جوشکاری مس”
کاربردهای جوشکاری سر بالا
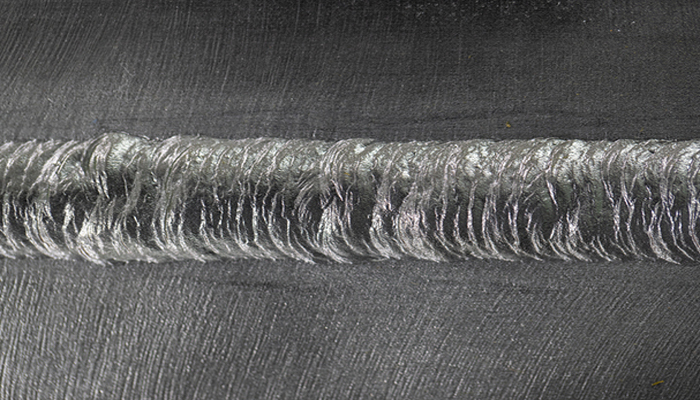
جوشکاری سربالا کاربرد وسیعی در اتصال فلزات و تجهیزاتی دارد که قابل جابهجایی نیستند و در موقعیتهای ثابت قرار دارند. یکی از چالشهای اساسی در این نوع جوشکاری، تأثیر نیروی جاذبه بر روی فلز جوش است که میتواند منجر به افتادن آن شود. به همین دلیل، گرده جوش در این شیوه معمولاً بلندتر از حد نرمال خواهد بود. از متداولترین کاربردهای جوشکاری سر بالا، میتوان به موارد زیر اشاره کرد:
- جوشکاری خطوط لوله و مخازن در ارتفاع
- جوشکاری سازههای فلزی بلند
- جوشکاری قطعاتی با دسترسی دشوار به قسمتهای پشتی
فرایند جوشکاری نیازمند دقت و توجه ویژه است تا کیفیت نهایی اتصال تضمین شود.
تجهیزات و مواد مورد نیاز
جوشکاری سربالا به تجهیزات تخصصی نیاز دارد و جوشکار باید با دقت ابزار و تجهیزات خود را انتخاب کند تا کیفیت جوش حفظ شود و ایمنی فرایند تأمین گردد. هر وسیله، از تجهیزات حفاظتی گرفته تا ابزارهای جوشکاری، نقش حیاتی در موفقیت و ایمنی فرایند دارند و برای رسیدن به نتایج مطلوب ضروری هستند.
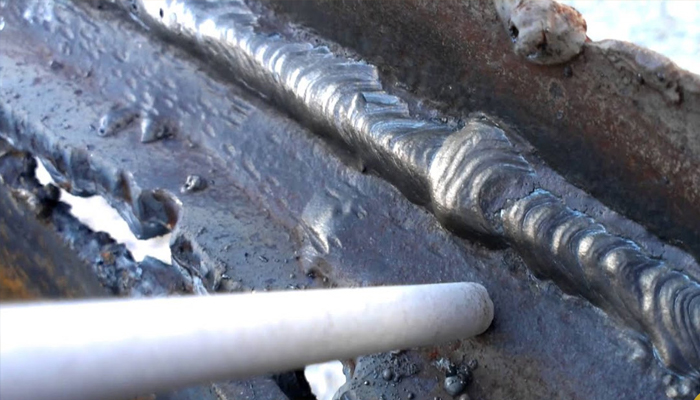
الکترود
توصیه میشود برای جوشکاری سربالا، از الکترودهایی با قطر کوچک استفاده کنید. این الکترودها بدلیل تولید حوضچه جوش کمعمق، به جریان کمتری نیاز دارند.
سیم جوش
خرید سیم جوشهایی با قطر کم برای جوشکاری سربالا ضروری است. سایزهای ۰.۸ میلیمتر (۰.۰۳۰ اینچ) و ۱.۰ میلیمتر (۰.۰۳۵ اینچ) گزینههای مناسب هستند. همچنین استفاده از سیم با قطر ۰.۰۴۵ اینچ نیز امکانپذیر است، مشروط بر این که تنظیمات آمپر جوش پایین و حالت اتصال کوتاه باشد.
حالت انتقال
استفاده از حالت اتصال کوتاه در جوشکاری سربالا، باعث کنترل بهتر فلز مذاب و ایجاد جوش تمیز میشود. حالات انتقال اسپری یا کروی در این موقعیت کارآمد نیستند. در صورت امکان، استفاده از حالت انتقال فلز پالسی نیز گزینه مناسبی است. این حالتها به تولید قطرات فلزی کوچکتر و کنترل بهتر حوضچه جوش کمک میکنند.
نرخ تغذیه سیم جوش
میزان تغذیه سیم جوش باید به دقت تنظیم شود. سرعت تغذیه نه خیلی پایین باشد و نه خیلی بالا، زیرا سرعت کم موجب ایجاد جوشهای نامناسب میشود.
پاس ریشه
پاس ریشه در جوشکاری سربالا به حرارت ورودی کم و میزان کمی سیم جوش نیاز دارد. این پاس باید با آمپر پایین و با مهرههای رشتهای انجام شود، در حالی که پاسهای بعدی میتوانند با ضخامت و استحکام بیشتری اجرا شوند.
طول قوس
طول قوس در جوشکاری سر بالا اهمیت زیادی دارد، زیرا کنترل ولتاژ و جریان را افزایش میدهد و به بهبود ظاهر مهرههای جوش کمک میکند.
سرعت جوشکاری
سرعت بالای جوشکاری موجب خنکتر شدن فلز و ایجاد حوضچههای کوچکتر میشود. این سرعت به کاهش عاجها و جلوگیری از اتلاف حرارت در ابتدای فرایند جوشکاری کمک میکند. اجرای تکنیکهای مناسب، منجر به بهبود کیفیت جوش در این حالت میشود.
تفاوت جوشکاری سربالا با جوشکاری بالای سر
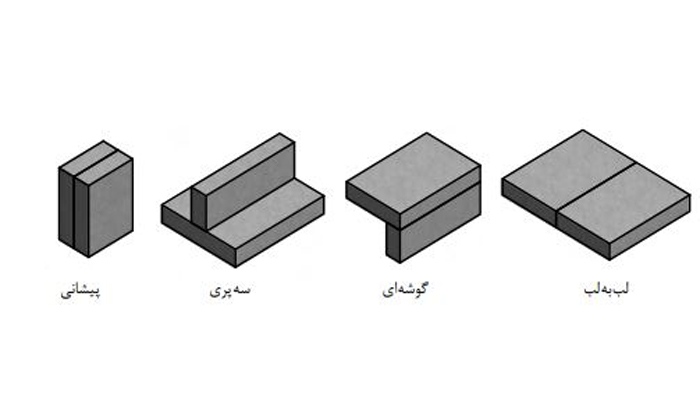
جوشکاری سربالا و جوشکاری بالای سر دو روش متفاوت در فرآیند جوشکاری هستند که شیوه اجرای آنها نیز متفاوت است.
در جوشکاری سربالا، الکترود از پایین به سمت بالا حرکت میکند، به این معنا که فرآیند جوش از نقطه پایینی شروع و به سمت نقطه بالاتر ادامه مییابد. این تکنیک به لحاظ چالشها و پیچیدگیهای اجرایی، یکی از سختترین روشها به شمار میآید و جوشکار باید با نیروی جاذبه مقابله کند.
بر خلاف جوشکاری سربالا، جوشکاری بالای سر به حالتی اشاره دارد که قطعه کار در بالای سر جوشکار قرار میگیرد. در این وضعیت، جوشکار باید الکترود را در ارتفاع نگه دارد و با توجه به چینش مواد، مشکلاتی مانند ریزش مذاب و عدم چسبندگی را مدیریت کند. این نوع جوشکاری نیز نیازمند مهارت بالای جوشکار است، به ویژه در کنترل حوضچه جوش و جلوگیری از ریزش آن.
در مجموع، هر دو روش نیازمند تخصص و دقت بسیار بالایی هستند، اما چالشها و تکنیکهای متفاوت آنها میتواند بر تجربه و مهارت جوشکار تأثیر بگذارد.
نکات ایمنی در جوشکاری سربالا
توجه به نکات ایمنی در حین جوشکاری سربالا برای حفاظت از سلامت جوشکاران بسیار حیاتی است. جوشکاران باید مجهز به تجهیزات ایمنی مناسب باشند و به نکات ایمنی توجه ویژه کنند تا از خطرات احتمالی جلوگیری نمایند. مهارت و تجربه در این روش نیز از اهمیت بالایی برخوردار است تا به نتایج مطلوب دست یابند.
استفاده از پوششهای محافظتی در این نوع جوشکاری، ضروری است. برای کاهش احتمال سوختگی ناشی از پاشیده شدن فلز مذاب در حین کار، توصیه میشود که جوشکاران از دستکش، کت و کلاه چرمی استفاده کنند. رعایت این نکات کمک زیادی به افزایش ایمنی جوشکاران در حین انجام کار میکند.
خرید لوازم جوشکاری سربالا از ایلیا صنعت
شما میتوانید انواع لوازم و تجهیزات مورد نیاز برای جوشکاری سربالا را از فروشگاه ایلیا صنعت تهیه کنید. ما با سابقه بیش از ۴۰ سال فعالیت در زمینه تأمین و عرضه ملزومات جوشکاری از جمله الکترود، سیم جوش، محافظت تنفسی و پوشش ایمنی، به شما اطمینان میدهیم که محصولات ارائه شده کاملاً با استانداردهای ایمنی و کیفیت مطابقت دارند. خرید این تجهیزات از ایلیا صنعت، امنیت، دوام و کارایی جوشکاری سربالا را برای شما تضمین میکند. برای مشاوره و کسب اطلاعات بیشتر، همین حالا با شماره ۵۵۱۰۰۵۰۰-۰۲۱ تماس بگیرید.


بدون دیدگاه