

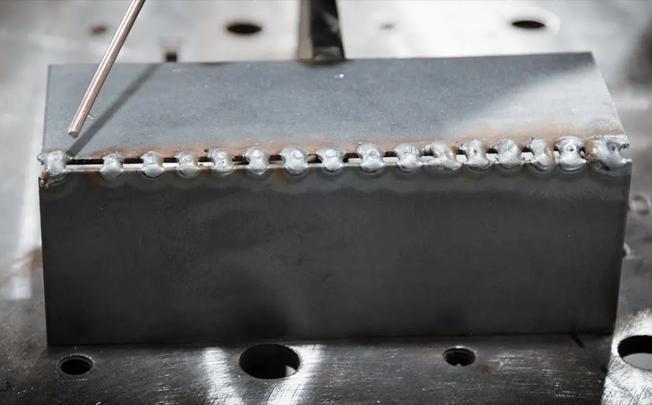
جوشکاری ورق نازک به فرایند اتصال دو یا چند قطعه فلز با ضخامت کمتر از ۳ میلیمتر اطلاق میشود. این روش علاوه بر استحکام، نیازمند دقت و ظرافت بالایی است. جوش تیگ و آرگون به عنوان بهترین گزینه برای این نوع جوشکاری شناخته میشوند، در حالی که جوش برنج و CO2 نیز در موقعیتهای خاص قابل استفادهاند.
هدف اصلی این فرایند، ایجاد اتصالات دقیق و مقاوم میان ورقهای نازک از جنسهای مختلف میباشد. انتخاب روش مناسب جوشکاری، کنترل پارامترهای عملیاتی و استفاده از تجهیزات و مواد با کیفیت، بهطور قابل توجهی بر کیفیت نهایی جوش تأثیر میگذارد.
این نوع جوشکاری در صنایع مختلف از جمله خودروسازی، الکترونیک و جوشکاری ساختمان و ساخت و ساز حائز اهمیت است و نیاز به دقت و توجه ویژهای به جزئیات فنی دارد.
برای استعلام قیمت سیم جوش و الکترود روی لینک کلیک کنید.
روشهای جوشکاری ورق نازک
جوشکاری به روش MIG
جوشکاری MIG به عنوان یکی از موثرترین روشها برای اتصال ورقهای فلزی نازک مطرح است. این تکنیک به ویژه برای افرادی که تازهکار هستند، یک فرصت عالی به حساب میآید تا با کسب تجربه و افزایش مهارتهای خود از طریق تمرین و تحقیق، تواناییهای خود را بهبود بخشند. در هنگام استفاده از جوشکاری MIG، توجه به چند نکته حائز اهمیت است:
- استفاده از سیم جوش نازک: انتخاب سیم جوش با قطر کم به کاهش حرارت اضافی و جلوگیری از آسیب به ورق کمک میکند.
- گاز محافظ: استفاده از گاز محافظ به کاهش پاشیدن فلز و بهبود کیفیت اتصال کمک میکند.
- استفاده از الکترود مثبت: این کار باعث حفظ سلامت فلز پایه و جلوگیری از آسیبهای ناشی از گرما میشود.
- جوشهای کوتاه و سریع: انجام جوشهای سریع و کوتاه میتواند تأثیر مثبتی بر کیفیت نهایی جوش بگذارد.
با رعایت این نکات، میتوان کیفیت جوش را بهبود بخشید و از موفقیت در پروژههای جوشکاری اطمینان حاصل کرد.
جوشکاری به روش TIG
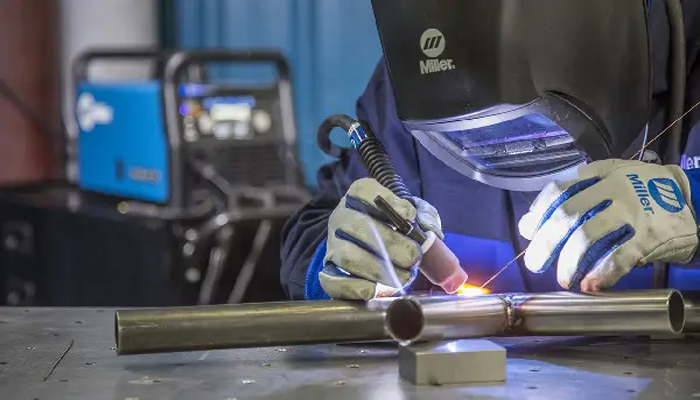
جوشکاری TIG یکی از تکنیکهای پیشرفته برای اتصال ورقهای نازک محسوب میشود. این روش میتواند به صورت مداوم یا نقطهای اجرا گردد و بر پایه فرآیند قوس الکتریکی با استفاده از الکترود تنگستن و گاز بیاثر مانند آرگون یا هلیوم به عنوان گاز محافظ عمل میکند.
یکی از نقاط قوت جوشکاری TIG، امکان ایجاد اتصالات با کیفیت بالا است که به ویژه در جوشکاری ورقهای نازک اهمیت دارد و به کاهش خطر سوراخ شدن فلز کمک میکند. در این فرآیند، یک مشعل برای اعمال حرارت به ناحیه اتصال استفاده میشود.
الکترود تنگستن در فاصلهای کوتاه از سطح ماده قرار میگیرد تا از چسبیدن به فلز جلوگیری کند. جوشکار با حرکت مشعل به آرامی در امتداد محل اتصال، ذوب را انجام میدهد و کیفیت نهایی جوش را تضمین میکند. با رعایت این تکنیکها، جوشکار میتواند اتصالاتی با استحکام و دقت بالاتر ایجاد نماید.
جوشکاری تیگ پالسی
جوشکاری تیگ پالسی یک تکنیک تخصصی برای اتصال ورقهای فلزی نازک به شمار میرود. در این فرآیند، ابتدا ناحیه اتصال به دمای لازم گرم میشود و سپس به آرامی خنک میگردد. به جای جوشکاری یکباره، این روش شامل انجام جوش در مراحل کوچک است که منجر به کاهش خطر سوراخ شدن و ضعف در قطعه کار میشود.
یکی از ویژگیهای بارز این روش، نفوذ بالای مواد جوش و رسوبات فلزی در ناحیه اتصال است که موجب تشکیل اتصالات محکم و دقیق میگردد. با این حال، این تکنیک نیاز به دقت بیشتری در کنترل حرارت دارد تا از آسیب به مواد آسیبپذیر جلوگیری شود.
به همین دلیل، توصیه میشود از سیم جوش با قطر نازکتری استفاده شود تا انرژی لازم برای ذوب به حداقل برسد. گستردگی استفاده از جوشکاری تیگ پالسی به توانایی کنترل دقیق انرژی ورودی به فرآیند برمیگردد. این ویژگی باعث میشود تا مشکلات ناشی از افت یا نقص در فرآیند جوشکاری به حداقل برسد و جوشکاران امکان دستیابی به کیفیت بالای اتصالات فلزی را داشته باشند.
جوشکاری ARE، روش الکتریکی برای اتصال فلزات
جوشکاری ARE، که به جوشکاری الکتریکی نیز معروف است، یک روش قدیمی و مقرون به صرفه برای اتصال فلزات به شمار میرود. این تکنیک از الکتریسیته و قوس الکتریکی بهره میبرد تا فلزات را به هم متصل کند. از جمله چالشهای اصلی این روش، کنترل دقیق حرارت و جلوگیری از ذوب بیش از حد قطعات است. با امکانات اقتصادی و گستردهای که ارائه میدهد، جوشکاری ARE بهعنوان یکی از روشهای محبوب در صنایع مختلف از جمله فلزشناسی، ساخت و ساز و خودروسازی شناخته میشود.
مطالعه کنید: مقایسه جوشکاری الکتریکی در مقایسه با جوشکاری TIG و MIG
جوشکاری SMAW، جوشکاری با الکترود پوششدار دستی
این روش از الکترود پوششدار برای اتصال فلزات بهره میبرد و به ویژه برای جوشکاری فولاد، استیل ضدزنگ و چدن کارآمد است. SMAW به عنوان یکی از تکنیکهای قدیمی و معتبر در صنعت جوشکاری شناخته میشود و میتواند برای جوشکاری فلزات زنگزده و کثیف، همچنین فلزات با ضخامت بالا مورد استفاده قرار گیرد. در این روش، قوس الکتریکی با استفاده از الکترود ایجاد میشود تا فلز ذوب شده به نقاط مورد نظر منتقل شود. SMAW به منظور قابل اعتماد بودن در صنایع مختلف بسیار مورد توجه است.
جوشکاری FCAW، جوشکاری قوسی توپودری
در این تکنیک، از سیم توپودری و منبع تغذیه برای انجام فرآیند جوشکاری استفاده میشود. این روش به عنوان جوشکاری قوس الکتریکی نیز شناخته میشود و برای جوشکاری ورقهای نازک و ضخیم، حتی در شرایط محیطی متفاوت، بسیار مناسب است.
در FCAW، پودر فلزی و گاز محافظ به وسیله سیم به نقطه جوش منتقل میشوند و قوس الکتریکی بین پودر و قطعه فلزی شکل میگیرد. این روش به خاطر سرعت و کیفیت بالای جوشکاری، بهویژه در صنایع ساختمانی، خودروسازی و دریایی، بسیار محبوب است و توانایی انجام جوشکاری در موقعیتهای مختلف شامل افقی، عمودی و بالای سر را دارد.
انواع جوشکاری بر اساس جنس ورق
در جوشکاری ورق نازک نوع ورق و مادهای که باید جوش داده شود نیز حائز اهمیت است. هر نوع ورق از جنسهای مختلف مانند فولاد، آلومینیوم، استیل و گالوانیزه ویژگیها و چالشهای خاص خود را دارد که نیازمند تکنیکها و روشهای جوشکاری متفاوتی هستند. در این بخش به بررسی انواع مختلف روشهای جوشکاری بر اساس جنس ورق میپردازیم:
جوشکاری ورق نازک استیل
جوشکاری ورق استیل یکی از مهارتهای کلیدی در صنعت فلزات است و به دلیل کاربردهای وسیع آن در زمینههای ساختمان، لوازم خانگی، تجهیزات پزشکی و صنایع غذایی از اهمیت ویژهای برخوردار است. ورقهای استیل عمدتاً از نوع فولاد ضد زنگ هستند که شامل دستههایی چون ۳۰۴، ۳۱۶ و ۴۳۰ میشوند. ورق ۳۰۴ متداولترین نوع است که در صنایع مختلف به کار میرود، در حالی که ورق ۳۱۶ به دلیل مقاومت بالاتر در برابر خوردگی، برای کاربردهای غذایی و دارویی مناسب است. ورق ۴۳۰ مقاومت کمتری دارد و برای مصارف کمتر حساس استفاده میشود.
در جوشکاری ورق استیل، به کارگیری الکترودهای کوچکتر و تنظیم دقیق جریان جوش برای جلوگیری از سوختن و تغییر شکل ورق بسیار مهم است. روشهای رایج مانند TIG، MIG و SMAW برای این کار استفاده میشوند. همچنین، استفاده از فیلر به ضخامت و نوع ورق بستگی دارد و به طور کلی توصیه میشود تا جوش مقاومتری ایجاد کند.
جوشکاری ورق نازک گالوانیزه
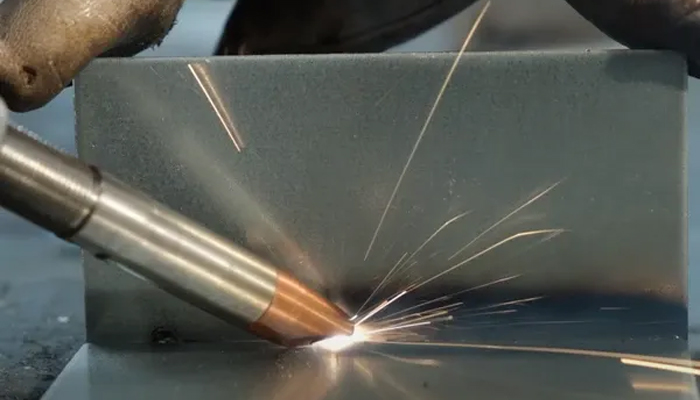
برای جوشکاری ورقهای گالوانیزه، کنترل دما و سرعت جوش ضروری است. استفاده از الکترودهای با سرعت بالا و گاز آرگون در این فرایند، کیفیت جوش را بالا میبرد. روش جوشکاری قوس الکتریکی با گاز آرگون بهصورت نیمه اتوماتیک یکی از متداولترین گزینههاست. در اینجا، ضخامت الکترود و جریان جوش تاثیر زیادی بر کیفیت نهایی دارند. همچنین استفاده از پرسهای مخصوص برای پاکسازی ناحیه جوش و حفظ کیفیت آن ضروری است. برای کاهش خطر آسیب به ورق گالوانیزه، میتوان از ورق مسی زیر محل جوش بهره برد.
جوشکاری ورق نازک آلومینیوم
جوشکاری آلومینیوم به عنوان یک فرایند چالشبرانگیز و حرفهای نیاز به دانش و تجربه زیادی دارد. این نوع جوشکاری با چالشهایی چون نقطه ذوب پایین و رسانایی بالا مواجه است. همچنین، جوشکاری با آلیاژهای مختلف میتواند به کاهش خواص مکانیکی در ناحیه جوش منجر شود.
نکات کلیدی در جوشکاری ورق نازک
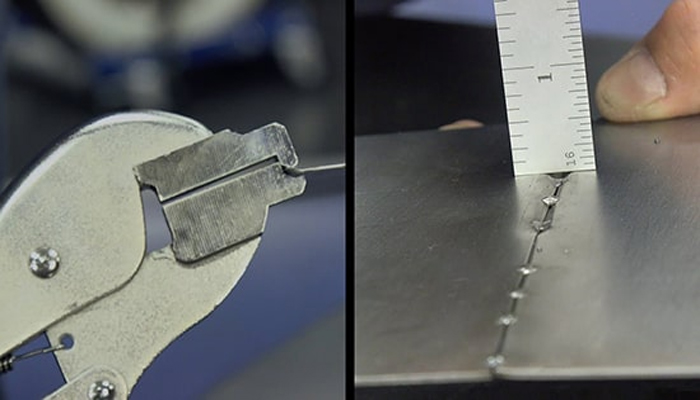
جوشکاری ورق نازک به دلیل نیاز به دقت و ظرافت، یکی از چالشبرانگیزترین انواع جوشکاری محسوب میشود. در این فرایند، انتخاب دمای مناسب و تکنیک صحیح بسیار حیاتی است تا از ذوب بیش از حد یا کموجود فلز جلوگیری شود و از بروز مشکلاتی نظیر تاب برداشتن ورق، ایجاد سوراخ یا ترک در جوش جلوگیری گردد.
این حساسیت به دلیل این واقعیت است که اگر دما بیش از حد بالا باشد، امکان سوختن ورق وجود دارد و در عوض، کم بودن دما میتواند منجر به ایجاد جوشهای ضعیف شود. به همین دلیل، انتخاب یک روش جوشکاری که امکان کنترل دقیق دما را فراهم کند، اهمیت ویژهای دارد.
الکترود مناسب جوشکاری ورق نازک
زمانی که به جوشکاری ورقهای نازک میپردازید، انتخاب و خرید الکترود مناسب از اهمیت ویژهای برخوردار است. برای این انتخاب، باید به موارد زیر توجه کنید:
- ضخامت ورق نازک
- روش جوشکاری مورد نظر
- نوع و جنس مواد موجود در ورق
رعایت این نکات میتواند به بهبود کیفیت جوش و کاهش مشکلات احتمالی کمک کند.
در نتیجه
هدف اصلی جوشکاری ورقهای نازک ایجاد اتصالات مقاوم و دقیق میان مواد مختلف است که نیازمند انتخاب مناسب روشها، کنترل پارامترهای عملیاتی و استفاده از تجهیزات با کیفیت میباشد. تکنیکهای جوشکاری مانند MIG و TIG، بهویژه برای اتصال ورقهای نازک، از اهمیت بالایی برخوردارند و با رعایت نکات فنی میتوان کیفیت جوش را بهبود بخشید. همچنین، روشهایی همچون جوشکاری تیگ پالسی، جوشکاری الکتریکی و SMAW نیز در این زمینه کاربرد زیادی دارند. در مجموع، توجه به جزئیات فنی و انتخاب صحیح روشها در بهبود کیفیت اتصالات در صنایع مختلف از جمله خودروسازی، الکترونیک و ساخت و ساز بسیار مؤثر است.


بدون دیدگاه