

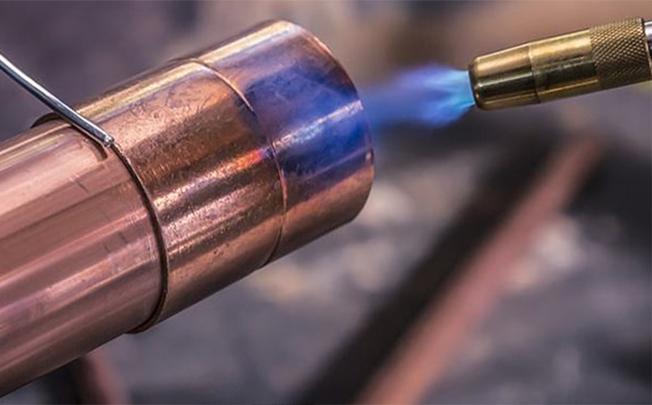
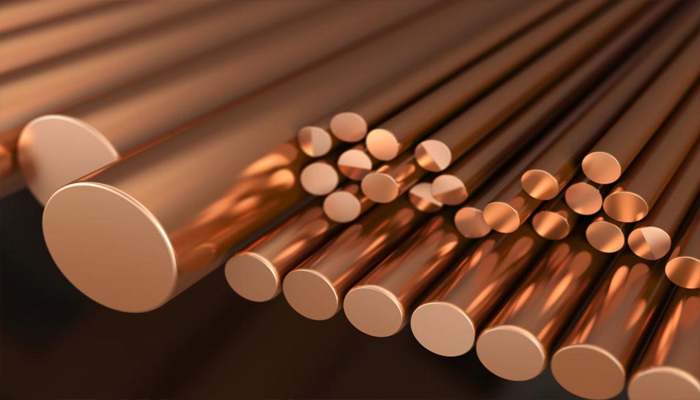
فلز مس به معمولاً در لحیمکاری یا جوشکاری کاربرد فراوان دارد. این فلز دارای بالاترین میزان انعطافپذیری و چکشخواری در میان فلزات است و میتواند به راحتی با آلیاژهای مختلف ترکیب شود که کاربردهای صنعتی زیادی از جمله در ساخت وسایل دکوری دارد.
فروش عمده الکترود در فروشگاه الکترود ایلیا صنعت
جوشکاری مس چیست؟
فلز مس یکی از عناصر با قابلیت بسیار بالا در رسانش حرارتی و الکتریکی به شمار میآید. بسیاری از اتصالات مس را میتوان به کمک روشهای لحیمکاری یا جوشکاری انجام داد. از این رو، هنگام جوشکاری قطعات مسی، لازم است از روشهایی استفاده شود که خواص آنها پس از فرایند جوشکاری حفظ گردد.
اکسیداسیون سریع مس
مس به دلیل تماس مکرر با اکسیژن و عوامل اکسیدکننده، به سرعت دچار اکسیداسیون میشود و لایههای اکسید مس روی سطح آن شکل میگیرد. این لایهها میتوانند مانع از انتقال الکترون بین مس و محیط پیرامون شوند، که به نوبه خود مقاومت الکتریکی مس را افزایش میدهد
هدایت حرارتی بالای مس
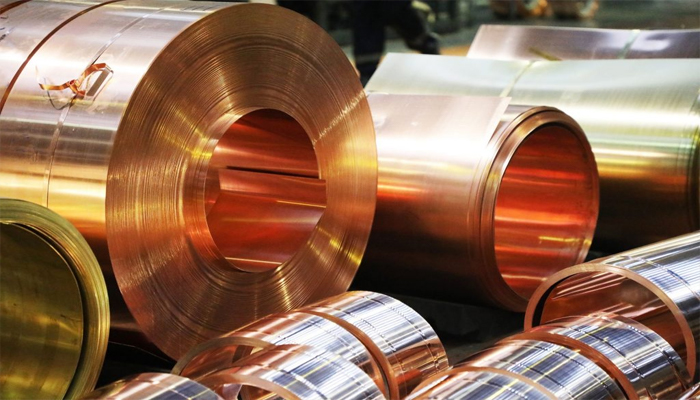
مس دارای رسانایی حرارتی بسیار بالایی است و توانایی انتقال گرما را دارد. مقدار رسانایی حرارتی آن به 385 وات بر متر کلوین میرسد، که نشاندهنده قابلیت انتقال 385 وات گرما در هر ثانیه در یک متر مکعب از این فلز است. به همین دلیل، مس به عنوان یک رسانای گرما و الکتریسیته در صنایع مختلف به ویژه صنعت برق مورد استفاده قرار میگیرد.
انعطافپذیری بالای مس
مس به عنوان یک فلز نرم و غیرآهنی، بالاترین معیارهای انعطافپذیری و چکشخواری را در میان فلزات داراست. این ویژگیها موجب میشود که مس به راحتی با آلیاژهای مختلف مثل آلومینیوم، نیکل و روی ترکیب شود و این ترکیبات در صنایع مختلفی از جمله ساختمانسازی و کشاورزی کاربرد داشته باشند. توانایی جوشکاری مؤثر و سهولت در شکلدهی به این فلز، به همراه بیش از 300 نوع آلیاژ تجاری موجود از مس، آن را به انتخابی ایدهآل برای تولید وسایل دکوری و آلیاژهایی همچون برنج و برنز تبدیل کرده است.
انواع روشهای جوشکاری مس
رایجترین روشهای جوشکاری مس شامل موارد زیر است:
جوشکاری قوس فلزی با گاز محافظ (GMAW)
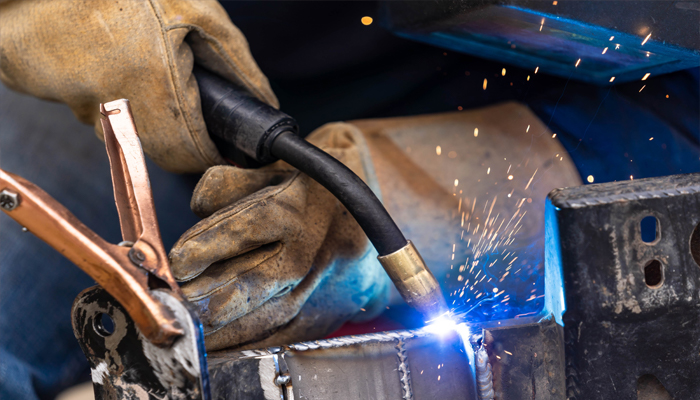
جوشکاری قوس فلزی با گاز محافظ (GMAW)، که به جوشکاری MIG نیز شناخته میشود، دارای تفاوتهایی با جوش SMAW است. در حالی که SMAW از میلههای الکترود مصرفی استفاده میکند، GMAW بهطور خودکار یک سیم جوش پیوسته را با سرعت تعریف شده تغذیه میکند و دارای یک تنظیمکننده برای گاز محافظ است. برای جوشکاری مس با روش GMAW، استفاده از سیم جوش مسی ERCu با خلوص ۹۸.۵ درصد توصیه میشود. نوع گاز مورد استفاده به ضخامت مس بستگی دارد؛ آرگون برای ضخامتهای تا ۶ میلیمتر و مخلوط هلیوم و آرگون برای ضخامتهای بیشتر استفاده میشود. همچنین، برای آلیاژهای مس-قلع یا فسفر، دقت در جلوگیری از ترکخوردگی فلز جوش اهمیت دارد و باید از مهرههای رشتهای با سرعت بالا برای کنترل حوضچه جوش استفاده شود.
بیشتر بخوانید: آشنایی با جوشکاری میگ
جوشکاری قوسی تنگستن با گاز محافظ (GTAW)
جوشکاری قوس تنگستن با گاز محافظ (GTAW) یا جوشکاری TIG، روشی است که برای جوشکاری مس استفاده میشود. در این فرآیند، یک قوس الکتریکی برای گرم کردن و ذوب قطعه مس و مواد پرکننده ایجاد میشود. برای محافظت از حوضچه جوش که در حال ذوب است، گازهای آرگون یا هلیوم در نوک مشعل استفاده میشوند. این روش از الکترود تنگستن غیر مصرفی بهره میبرد و مواد پرکننده از بندهای جداگانهای استفاده میکند، به این معنا که میتوان جوش را با یا بدون آنها انجام داد.
جوشکاری قوس فلزی دستی (MMAW)
GTAW میتواند قطعات مسی با ضخامت حداکثر ۱۶ میلیمتر را جوش دهد. برای ضخامتهای تا ۱.۶ میلیمتر، گاز آرگون توصیه میشود و برای ضخامتهای بیشتر، مخلوط ۲۵ درصد هلیوم و ۷۵ درصد آرگون مناسب است. این ترکیب باعث افزایش سرعت حرکت و عمق نفوذ در جوشکاری میشود و خواص مطلوبی را به جوش ارائه میدهد.
جوشکاری قوس فلزی دستی (MMAW) به طور ویژه برای تعمیرات و نگهداری روی مس و آلیاژهای آن کاربرد دارد. الکترود ECuSn-C به عنوان ماده پرکننده توصیه میشود و همچنین استفاده از الکترود جریان مستقیم مثبت (DC+) با تکنیک مهره رشتهای پیشنهاد میگردد.
با توجه به این اطلاعات، انتخاب روش مناسب باید بر اساس نیازهای خاص شما باشد، اما مهم است که مراحل اولیه جوشکاری را به درستی دنبال کنید.
بیشتر بخوانید: جوشکاری الکتریکی در مقایسه با جوشکاری TIG و MIG
انواع الکترودهای جوشکاری مس
الکترودهای جوشکاری مس به منظور اتصال دو قطعه فلزی طراحی شدهاند و شامل دو بخش اصلی: هسته و پوشش میباشند.
هسته این الکترودها از بیش از 99% مس تشکیل میشود و پوشش آن عمدتاً از فلکس و فلزاتی ساخته شده که مانع از اکسیداسیون و خوردگی در محل جوش میگردد. این الکترودها کاربردهای گستردهای در صنایع مختلف مانند ساختمان، خودروسازی و سایر زمینهها دارند.
الکترود مسی خالص
الکترودهای مسی به ویژه از آلیاژهای مختلفی مانند قلع و فسفر ساخته میشوند و در بعضی موارد از فسفر-برنز، سیلیکون یا آلومینیوم نیز استفاده میگردد. با توجه به اینکه مس در اثر حرارت منبسط میشود، فاصله درز جوش باید به میزان 2 تا 3 سانتیمتر برای هر 30 سانتیمتر در نظر گرفته شود.
خمیر روانساز معمولاً در دمای بین 700 تا 1000 درجه ذوب میشود و به شکل گل جوش بر روی کار قرار میگیرد و میتوان بدون استفاده از روانساز، مس را جوش داد، اما استفاده از براکس معمول است.
مزایای استفاده از الکترودهای پایه مس
– مقاومت فوقالعاده در برابر خوردگی.
– کیفیت بینظیر جوشکاری با این الکترودها.
– استحکام بالا در درز جوش.
– قابلیت استفاده در محیطهای باز و بسته.
– توانایی جوشکاری انواع فلزات و حتی غیر فلزات.
به منظور بهبود فرآیند جوشکاری با الکترودهای پایه مس، استفاده از سیستمهای خنککننده ضروری است و همچنین به تجهیزات مختلفی مانند مشعلها، نگهدارندهها و منابع حرارتی نیاز است.
نهایتاً، کار با الکترودهای پایه مس نیاز به دقت و مهارت دارد؛ بنابراین، افراد مبتدی بهتر است از مشاوره و کمک جوشکاران باتجربه برخوردار شوند.
عوامل موثر در انتخاب الکترود
انتخاب الکترود مناسب در جوشکاری نیاز به شناخت عمیق و دقت دارد. عواملی مانند ضخامت فلز، نوع اتصال و موقعیت جوش نقش کلیدی در تصمیمگیری مناسب ایفا میکنند.
ضخامت فلز پایه
فلزات با ضخامت زیاد نیاز به الکترودهای کم هیدروژن و با قابلیت شکلپذیری بالا دارند تا از ترکیدگی در جوش جلوگیری شود. به طور معمول، الکترودهایی که با اعداد 15، 16 یا 18 در طبقهبندی AWS پایان مییابند، در این زمینه عملکرد خوبی دارند.
در عین حال، برای جوشکاری روی فلزات نازک، الکترودهای با قابلیت تولید قوس نرم، مانند 6013، مناسبتر هستند تا نفوذ کم عمقتری ایجاد کنند و از سوختن مواد جلوگیری به عمل آورند.
نوع اتصال
تشخیص نوع اتصال نیز به انتخاب صحیح الکترود کمک میکند. نوع اتصال به شکل مشخصی در طبقهبندی AWS بیان میشود. برای مثال، الکترود 7018 برای جوشکاری در موقعیتهای صاف، افقی، عمودی و بالای سر قابل استفاده است.
موقعیت جوشکاری
همچنین، موقعیت جوش نیز از عوامل تاثیرگذار در انتخاب الکترود است. طبقهبندی AWS نشاندهنده موقعیتهای مختلفی است که الکترود میتواند در آنها به کار رود.
برای مثال، عدد 1 برای موقعیتهای افقی، عمودی و بالای سر و عدد 2 برای موقعیتهای صاف و افقی استفاده میشود.
فرآیند جوشکاری مس
برای جوشکاری موثر مس، لازم است مراحل اصلی را رعایت کنید:
ایمنی در جوشکاری
ایمنی فاکتور اول در جوشکاری است. پیش از شروع کار، اقدامات احتیاطی برای محافظت در برابر خطرات ناشی از برق گرفتگی و گازهای سمی ضرورت دارد.
به کارگیری تجهیزات ایمنی نظیر دستکشهای چرمی، لباس محافظ، ماسک تنفسی و عینک ایمنی الزامی است. همچنین، باید از پاک بودن محیط کار و عدم وجود مواد قابل اشتعال اطمینان حاصل کنید.
آمادهسازی سطوح
سطوح مسی و ناحیه جوشکاری باید پیش از فرآیند، از چربی، روغن، رنگ و هر گونه آلودگی پاک شود. این کار میتواند با استفاده از برس برنزی و مواد تمیزکننده انجام شود. به علاوه، غشای اکسیدی formed باید پس از هر مرحله جوشکاری پاک گردد.
انتخاب پارامترهای جوشکاری
گرم کردن مس قبل از جوشکاری، خصوصا زمانی که ضخامت آن بیش از ۰.۰۱ اینچ است، امری ضروری است. گرم کردن باید در دمای بین ۵۰ تا ۷۵۲ درجه فارنهایت انجام شود.
شعله جوش باید به درستی تنظیم باشد و استفاده از شعله خنثی (ترکیب متعادل اکسیژن و استیلن) الزامی است. همچنین باید مراقب وضوح مخروط شعله و عدم وجود مه باشید.
تکنیکهای جوشکاری مس
پس از جوشکاری و استفاده از پودر جوش، باقیمانده پودر باید با روشهایی مانند شستشوی با آب داغ یا فرچه زدن پاک شود. انتخاب سیم جوش مناسب برای جوشکاری مس از اهمیت ویژهای برخوردار است و بستگی به مقاومت در برابر خوردگی، استحکام، دمای عملیاتی و هزینهها دارد. همچنین می توانید برای خرید سیم جوش بر روی لینک کلیک نمائید.
با رعایت این مراحل، میتوان کیفیت و دوام جوشکاری مس را به شکل قابل توجهی افزایش داد.
خرید الکترود جوشکاری مس در ایلیا صنعت
در ایلیا صنعت، ما بهترین و باکیفیتترین الکترودهای جوشکاری مس را ارائه میدهیم تا پاسخگوی نیازهای صنعتی و تجاری شما باشیم. الکترودهای ایلیا صنعت با بالاترین کیفیت و استاندارد به شما این امکان را میدهد تا جوشهایی محکم و بادوام ایجاد کنید.
با استفاده از مواد اولیه مرغوب و فناوریهای پیشرفته، ما این اطمینان را میدهیم که محصولات ما نه تنها در برابر خوردگی و حرارت مقاوم هستند، بلکه عملکرد بینظیری در هنگام جوشکاری دارند. از این رو، خرید الکترود جوشکاری مس از ایلیا صنعت، انتخابی هوشمندانه برای پروژههای جوشکاری و صنعتی شماست.


بدون دیدگاه